English
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Arabic
 Indonesian

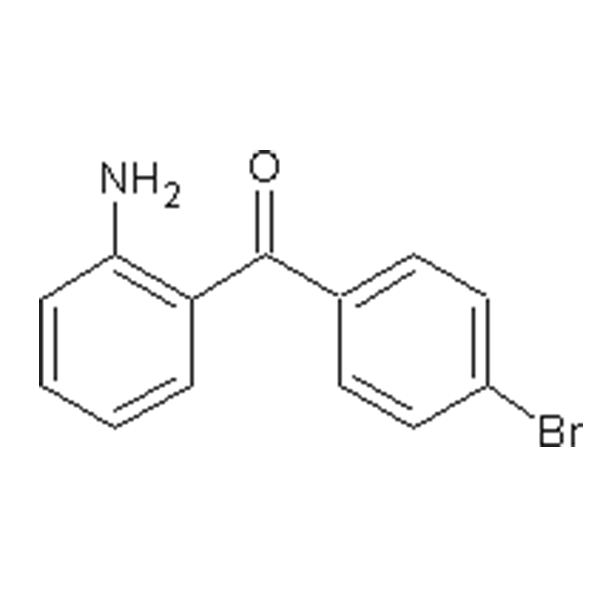
Die Entwicklung einer pharmazeutischen Route rund um ein neues Zwischenprodukt unterscheidet sich stark vom Kauf einer Grundchemikalie. Ein Lieferant von 2-Amino-4'-brombenzophenon-Zwischenprodukten aus China muss einen Fortschritt unterstützen, der mit Laborproben beginnen, sich über Prozessentwicklung und Pilotproduktion fortsetzen und schließlich zu wiederholten kommerziellen Chargen führen kann.
In jeder Phase ändern sich die technischen Anforderungen. Die frühe Entwicklung konzentriert sich auf die chemische Identität und die Reaktionsleistung, während die Skalierung zusätzliche Anforderungen an die Kontrolle von Verunreinigungen, die Robustheit des Prozesses, die Produktionskapazität, die analytische Konsistenz, die Verpackung und die behördliche Dokumentation mit sich bringt.
Ein Lieferant, der in der Lage ist, diesen gesamten Prozess zu unterstützen, kann die technischen und kommerziellen Risiken reduzieren, die mit der Änderung der Materialquellen verbunden sind, nachdem ein Prozess bereits etabliert wurde.
F&E-Proben benötigen mehr als eine Reinheitszahl
Während der frühen pharmazeutischen Entwicklung kann eine kleine Menge eines Zwischenprodukts für das Reaktionsscreening ausreichend sein. Die Probe sollte jedoch weiterhin durch zuverlässige analytische Informationen gestützt werden.
Der Test allein liefert kein vollständiges Bild der chemischen Qualität. Das Entwicklungsteam des Kunden muss möglicherweise verwandte Substanzen, Restlösungsmittel, Feuchtigkeit, physikalische Form und andere Eigenschaften verstehen, die sich auf die nachgelagerte Reaktion auswirken könnten.
Eine qualitativ hochwertige Entwicklungsprobe dient daher zwei Zwecken: Sie liefert Material für Experimente und stellt eine analytische Referenz für zukünftige Chargen dar.
Wenn bei steigender Produktion die gleiche Spezifikation und der gleiche analytische Ansatz beibehalten werden, wird der Übergang von der Entwicklung zur Fertigung einfacher zu bewältigen.
Die Prozessentwicklung muss die Fertigungsrealität berücksichtigen
Ein Laborchemiker kann eine Reaktion oft durch kleine Mengen, präzise Temperaturkontrolle und schnelles Mischen optimieren. Die industrielle Produktion bringt unterschiedliche physikalische Bedingungen mit sich.
Beispielsweise kann die Zugabe von Reagenzien, die im Labormaßstab Sekunden dauert, in einem großen Reaktor mehrere Minuten oder länger dauern. Die durch eine exotherme Reaktion erzeugte Wärme muss ebenfalls über ein viel größeres thermisches System abgeführt werden.
Diese Unterschiede können die Selektivität und die Bildung von Verunreinigungen beeinflussen.
Die Erfahrung von Jiangsu Jingye Pharmaceutical mit Hochtemperatur- und Hochdruckreaktionen, Hydrierung, chiraler Synthese und Hochvakuumdestillation bietet eine technische Grundlage für die Berücksichtigung verschiedener Prozessbedingungen während der Entwicklung und Produktion.
Das Ziel der Skalierung sollte darin bestehen, die kritischen Qualitätsmerkmale des Zwischenprodukts zu bewahren und gleichzeitig den Prozess an die Industrieausrüstung anzupassen.
Die Kontrolle von Verunreinigungen sollte mit dem Verständnis des Prozesses beginnen
Die Verunreinigungskontrolle ist am effektivsten, wenn die Quelle der Verunreinigung bekannt ist.
Mögliche Ursachen können Verunreinigungen des Rohmaterials, unvollständige Reaktion, Nebenreaktionen, Überreaktion, Abbau, lösungsmittelbedingte Effekte oder Reinigungsbeschränkungen sein.
Bei einem aromatischen Keton-Zwischenprodukt kann es schwierig sein, eng verwandte chemische Strukturen zu entfernen, wenn ihre physikalischen Eigenschaften denen der Zielverbindung ähneln. Daher sind Prozessselektivität und Reinigungsstrategie wichtig.
Anstatt sich ausschließlich auf die Endreinigung zu verlassen, sollte ein robuster Herstellungsprozess die Bildung kritischer Verunreinigungen soweit wie möglich minimieren.
Dies kann die Ausbeute verbessern, gleichzeitig den Reinigungsaufwand reduzieren und die Chargenleistung vorhersehbarer machen.
Die Kristallisation kann sowohl die Reinheit als auch die physikalischen Eigenschaften beeinflussen
Wenn das Zwischenprodukt als Feststoff isoliert wird, kann die Kristallisation zu einem kritischen Prozessschritt werden.
Parameter wie Lösungsmittelsystem, Konzentration, Kühlprofil, Rühren, Impfen und Filtration können die Kristallbildung beeinflussen. Die daraus resultierenden physikalischen Eigenschaften können die Filtrationseffizienz, Trocknungszeit, Partikeleigenschaften und die endgültige Rückgewinnung beeinflussen.
Ein Lieferant sollte daher die Kristallisationsbedingungen kontrollieren, wenn sie für die Produktqualität relevant sind.
Dies ist besonders wichtig für Kunden, die das Zwischenprodukt direkt in Folgereaktionen einspeisen, da Unterschiede im Partikelverhalten Einfluss auf die Einwaage, Auflösung und Beladungseffizienz haben können.
Für die Skalierung sind Gerätekapazitäten erforderlich
Nicht jedes pharmazeutische Zwischenprodukt erfordert spezielle Hochtemperatur-, Hochdruck- oder Vakuumgeräte. Der Zugriff auf solche Funktionen kann jedoch das Spektrum der Prozesse erweitern, die ein Lieferant unterstützen kann.
Jiangsu Jingye Pharmaceutical verfügt über Produktionskapazitäten für Hochtemperatur- und Hochdruckreaktionen, Hydrierung, chirale Synthese und Hochvakuumdestillation.
Das Unternehmen betreibt eine 50.000 Quadratmeter große pharmazeutische Produktionsanlage in Changzhou und vereint Forschung und Entwicklung, Produktion und internationalen Handel.
Diese integrierte Struktur kann dazu beitragen, die Lücke zwischen Prozessentwicklung und Produktionsimplementierung zu verringern, insbesondere wenn der Herstellungsweg kontrollierte Reaktions- oder Trennbedingungen erfordert.
Qualitätssysteme unterstützen die Reproduzierbarkeit
Wenn ein Kunde von einer Entwicklungscharge auf mehrere kommerzielle Chargen umsteigt, wird die Reproduzierbarkeit zur zentralen Qualitätsanforderung.
Ein GMP-orientiertes Produktionssystem bietet strukturierte Kontrollen für Materialien, Geräte, Verfahren, Dokumentation, Personal, Reinigung, Abweichungen und Chargenfreigabe.
Jiangsu Jingye Pharmaceutical arbeitet nach GMP-Standards und verfügt zusätzlich zu einer Arzneimittelproduktionslizenz über die Zertifizierungen ISO 9001, ISO 14001 und GB/T 45001.
Für internationale Kunden können diese Systeme einen stärkeren Rahmen für Lieferantenqualifizierung, Änderungsmanagement, Chargenrückverfolgbarkeit und kontinuierliche Qualitätsüberwachung bieten.
Analytische Daten sollten dem Material folgen
Die analytische Spezifikation sollte mit dem tatsächlich gelieferten Material in Verbindung bleiben.
Für jede kommerzielle Charge sollten identifizierbare Analyseergebnisse vorliegen, die mit der Chargennummer verknüpft sind. Abhängig von den Anforderungen des Kunden kann das Analysezertifikat Aussehen, Identifizierung, Gehalt, verwandte Substanzen, Feuchtigkeit, Restlösungsmittel und andere relevante Qualitätsmerkmale abdecken.
Für Kunden im Entwicklungsstadium ist die Beibehaltung der analytischen Vergleichbarkeit zwischen frühen Proben und kommerziellen Chargen besonders nützlich. Es ermöglicht die Untersuchung von Änderungen in der Leistung nachgeschalteter Reaktionen anhand objektiver Materialqualitätsdaten.
Dies wird umso wichtiger, wenn ein Prozess auf ein bestimmtes Zwischenqualitätsprofil hin optimiert wurde.
Die Lieferantenqualifizierung sollte technische Kommunikation umfassen
Die Lieferantenqualifizierung beschränkt sich nicht nur auf die Prüfung von Zertifikaten.
Der technische Kommunikationsprozess kann Aufschluss darüber geben, ob der Hersteller das Produkt und seine Herstellungsrisiken versteht. Fragen zur Verunreinigungskontrolle, Analysemethoden, Chargenkonsistenz, Produktionsmaßstab, Lagerung, Verpackung und Änderungsmanagement sollten klare und technisch unterstützte Antworten erhalten.
Für die langfristige Arzneimittelversorgung ist die Kommunikation besonders wichtig, wenn sich Spezifikationen, Bedarfsprognosen, Verpackungsformate oder regulatorische Anforderungen ändern.
Ein Lieferant, der in der Lage ist, eine konsistente technische Kommunikation aufrechtzuerhalten, kann dazu beitragen, Unsicherheiten während des gesamten Produktlebenszyklus zu reduzieren.
Globale Versorgung erfordert eine stabile Qualitätskette
Internationale Pharmakunden benötigen die Gewissheit, dass die Produktqualität während des Transports und der anschließenden Lagerung konstant bleibt.
Die Verpackung sollte das Zwischenprodukt vor Umwelteinflüssen schützen, während Etiketten und Chargendokumentation lesbar und rückverfolgbar bleiben sollten.
Jiangsu Jingye Pharmaceutical exportiert Produkte nach Europa, Amerika, Südostasien, Japan und Südkorea. Diese internationale Markterfahrung unterstützt die erforderliche Abstimmung zwischen Fertigung, Qualitätsdokumentation, Logistik und Kundenanforderungen.
Bei wiederkehrenden Lieferungen können vorhersehbare Durchlaufzeiten und eine konsistente Dokumentation zu wichtigen Bestandteilen der allgemeinen Beschaffungszuverlässigkeit werden.
Aufbau einer langfristigen Zwischenversorgungsstrategie
Eine starke Beschaffungsstrategie sollte sowohl die aktuelle Nachfrage als auch die zukünftige Entwicklung berücksichtigen.
Ein Kunde benötigt möglicherweise zunächst nur Labormengen an 2-Amino-4'-brombenzophenon, eine erfolgreiche Entwicklung kann jedoch zu Anforderungen im Pilotmaßstab und im kommerziellen Maßstab führen. Die Auswahl eines Lieferanten mit skalierbaren Fertigungskapazitäten von Anfang an kann das Risiko einer späteren Wiederholung der technischen Qualifizierung verringern.
Der ideale Lieferant sollte daher über F&E-Kompetenz, Fertigungsinfrastruktur, analytische Fähigkeiten, GMP-orientiertes Qualitätsmanagement und Erfahrung mit internationalen Kunden verfügen.
Abschluss
Die Rolle eines 2-Amino-4'-brombenzophenon-Zwischenlieferanten in China geht über die Lieferung eines chemischen Produkts hinaus. Ein zuverlässiger Lieferant sollte in der Lage sein, den gesamten Prozess vom Entwicklungsmuster bis zur skalierbaren pharmazeutischen Herstellung zu unterstützen.
Jiangsu Jingye Pharmaceutical vereint Forschung und Entwicklung, Produktion, analytische Fähigkeiten, spezialisierte Reaktionstechnologien, GMP-orientierte Abläufe und internationalen Handel in einer integrierten Organisation. Seine technischen Fähigkeiten in den Bereichen Hochtemperatur- und Hochdruckreaktionen, Hydrierung, chirale Synthese und Hochvakuumdestillation bieten zusätzliche Flexibilität für komplexe pharmazeutische Herstellungsanforderungen.
Für Kunden, die eine langfristige Versorgung planen, ist der wertvollste Lieferant derjenige, der den gleichen Fokus auf chemische Konsistenz, Verunreinigungskontrolle, analytische Rückverfolgbarkeit, Produktionsskalierbarkeit und Dokumentation aufrechterhalten kann, während das Projekt von der Laborforschung zur kommerziellen Fertigung übergeht.